化工
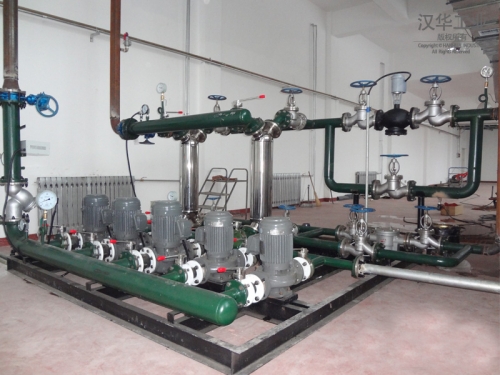
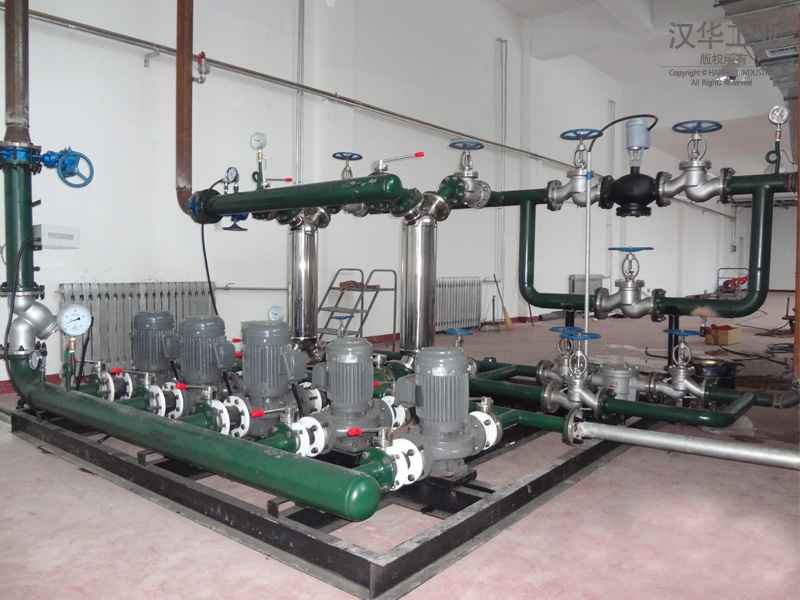
在化工生产中,换热设备与冷凝水回收系统协同保障工艺稳定与能效提升。板壳式、螺旋缠绕管等高效换热器广泛应用于反应釜温控、精馏塔再沸与冷凝,以及各类工艺介质的加热冷却,耐受高温高压与复杂介质。冷凝水回收系统则将反应釜夹套、再沸器等产生的冷凝水与闪蒸汽,通过密闭管网和泵组加压输送至锅炉除氧器,高效回收潜热与纯水,显著降低燃料与补水成本。两者结合,是化工企业实现安全连续生产与节能降碳的关键支撑。

电话:0533-3169398
邮箱:sdhanhua@126.com
地址:山东省淄博市国家级高新技术产业开发区
邮编:255086
扫一扫二维码
关注我们
山东汉华工业设备有限公司 鲁ICP备2022012759号